轧辊生产厂家如何选?从材质工艺到交付能力的深度拆解
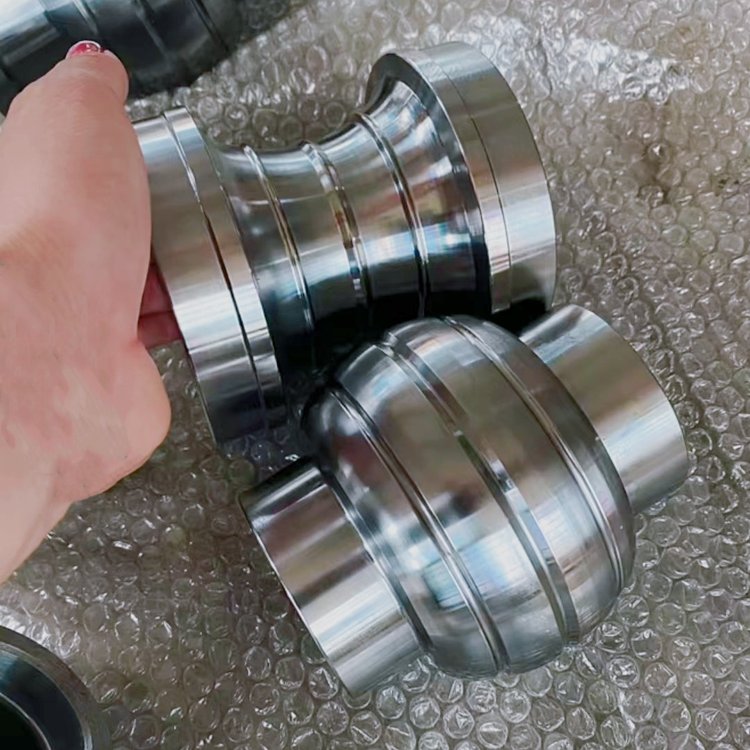
轧辊是轧机的心脏部件,其质量直接决定板带材的表面精度、板形控制与产线作业率。对钢铁、有色加工企业而言,选择一家可靠的轧辊生产厂家,往往比单纯比较轧辊价格更具长期价值。江苏作为国内冶金装备制造的重要集聚区,轧辊生产厂家数量众多,但工艺路线、装备水平与质量管控能力差异明显。本文从材质体系、制造工艺、检测手段与服务体系四个维度,梳理评估轧辊供应商的实用框架。
一、材质决定上限:锻钢、铸铁与复合轧辊的适用边界
轧辊性能的第一决定因素是材质。当前主流路线可归为三类:锻钢轧辊、铸铁轧辊与复合轧辊。锻钢轧辊以Cr5、Cr8等合金锻钢为代表,经锻造与热处理后组织致密、抗疲劳性能好,广泛用于冷轧工作辊与支承辊;铸铁轧辊包括无限冷硬铸铁、高铬铸铁等,耐磨性与抗热裂性突出,多见于热轧粗轧与型钢轧制;复合轧辊则通过离心铸造或堆焊方式在辊芯外层复合高合金工作层,兼顾成本与性能。
据中国铸造协会轧辊分会统计,国内轧辊年产量约在110万至130万吨区间,其中铸铁轧辊占比接近六成,锻钢轧辊约占三成,复合轧辊比例逐年上升。这一结构说明:不同轧制工况对材质的需求高度分化,轧辊生产厂家能否提供完整的材质谱系,而非仅有一两类产品,是判断其配套能力的第一项指标。
二、工艺与装备:锻造、铸造、热处理与堆焊的协同能力
材质之外,工艺一致性是质量稳定性的来源。以锻钢轧辊为例,从电渣重熔钢锭到锻造成型,再到调质与感应淬火,每一环节的工艺窗口都很窄。锻造比不足会导致心部疏松,淬火温度控制不当则引发硬度梯度异常。业内普遍以辊身表面硬度均匀性(同根辊硬度差≤3HSD)和淬硬层深度作为关键验收指标。
铸铁轧辊的核心在于铸造组织控制与离心复合工艺;轧辊堆焊修复则考验厂家的焊材匹配与预热、层间温度管理能力。一家成熟的轧辊生产厂家,通常同时具备锻造、铸造、热处理与堆焊四条工艺线,才能覆盖冷轧辊、热轧辊、锻钢轧辊、铸铁轧辊及轧机备件的多品类需求。江苏部分规模厂家已配置大型数控磨床与双频感应淬火设备,可将辊身径向跳动控制在0.01mm以内,这对高精度冷轧场景尤为关键。
三、检测与追溯:从化学成分到在役寿命的数据闭环
轧辊属于典型的“质量后验”产品,使用中的失效往往在数月后才暴露。因此,轧辊生产厂家的检测体系是否完整,比宣传口径更值得关注。规范的检测链条应覆盖:光谱成分分析、超声波探伤(检测内部缺陷)、硬度梯度测定、金相组织检验,以及成品尺寸与形位公差检测。
- 化学成分与夹杂物等级:决定材料基础性能;
- 超声与磁粉探伤:排查裂纹、疏松等致命缺陷;
- 硬度均匀性与淬硬层深度:影响耐磨性与抗剥落能力;
- 辊身与辊颈形位公差:关系板形控制与装配精度。
更进一步,具备轧辊修复与堆焊业务的厂家,往往积累了在役轧辊的失效数据,可反向优化新辊设计与工艺参数。这种“制造—使用—修复”的数据闭环,是评估供应商技术深度的隐性指标。
四、定制与交付:轧辊定制中的协同效率
轧辊定制并非简单的来图加工。从辊型曲线设计、材质选型到交货周期,厂家需要与轧机工况深度匹配。实践中,冷轧辊的定制周期通常为45至90天,热轧辊略短,紧急备件则考验厂家的排产弹性。采购方在询价时,除轧辊价格外,应重点确认:是否提供辊型设计支持、是否有同类机组的供货案例、质保期与修复服务条款如何约定。
以江苏某冷轧板带企业为例,其将工作辊由单一供应商改为双源供应后,通过对比同工况下的辊耗与换辊周期,一年内将吨钢辊耗降低约8%。这一案例说明,轧辊生产厂家的选择本质上是供应链韧性的管理,而非一次性采购决策。
结语
评估轧辊生产厂家,宜从材质谱系、工艺装备、检测追溯与定制服务四条主线切入,结合自身轧机工况与备件管理策略综合判断。宏伟轧辊制造深耕江苏轧辊制造领域,覆盖冷轧辊、热轧辊、锻钢轧辊、铸铁轧辊及轧辊堆焊修复与轧机备件配套,可为不同轧制场景提供定制化解决方案。选对厂家,轧辊才真正成为产线稳定运行的支撑,而非成本负担。